- Snapshot: il progetto in sintesi
- Il committente: leader internazionale nella produzione di principi attivi farmaceutici (API)
- La sfida: gestire emissioni variabili, solventi clorurati e il rischio di corrosione acida
- La soluzione: RTO elettrico speciale e sistema di depurazione multistadio
- Risultati: flessibilità operativa e piena conformità ambientale
- Domande Frequenti (FAQ): Tecnologie per il trattamento di solventi clorurati
- Vai alla gallery con tutti i nostri impianti
Trattamento COV farmaceutico e solventi clorurati: RTO elettrico per un’azienda in Svizzera
Un’azienda farmaceutica internazionale con sede in Svizzera si è affidata a un sistema integrato per la gestione di emissioni complesse contenenti COV e solventi clorurati. Scopri la soluzione ingegneristica basata su ossidatore termico rigenerativo elettrico (RTO), quench e scrubber alcalino per la massima sicurezza e conformità normativa.
Snapshot: il progetto in sintesi
- Il Problema (Pre-intervento): Necessità di intercettare e trattare in continuo emissioni di COV variabili e discontinue (portata fino a 7.250 m³/h) derivanti dalla produzione di principi attivi, con una criticità estrema: la presenza di solventi clorurati (come il DCM) che, bruciando, generano acido cloridrico (HCl) altamente corrosivo.
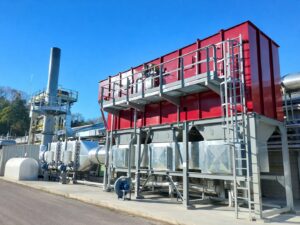
- La Soluzione adottata: Progettazione di un impianto multistadio fuori standard, composto da condensazione a bassa temperatura (-80°C), un Ossidatore Termico Rigenerativo (RTO) elettrico per l’assenza di fiamma libera, e una sezione in lega speciale SS316L dotata di quench e scrubber alcalino.
- Il Risultato (Post-intervento): Neutralizzazione totale dell’acidità e abbattimento inquinanti garantito in un ambiente sicuro e flessibile. Emissioni finali conformi alle più rigide normative locali: COV non clorurati <20 mg/Nm³, DCM <2 mg/Nm³ e HCl <5 mg/Nm³.
Il committente: leader internazionale nella produzione di principi attivi farmaceutici (API)
L’azienda a cui si riferisce questa case history opera a livello globale nel settore farmaceutico, specializzandosi nello sviluppo e nella produzione di API (Principi Attivi Farmaceutici). L’intervento si è reso necessario nell’ambito di un progetto di espansione del loro sito produttivo in Svizzera.
Nello specifico, il committente ha realizzato un nuovo edificio produttivo per integrare tecnologie di spray drying (essiccazione a spruzzo), reparti per la preparazione di soluzioni, aree di confezionamento degli API e stoccaggio serbatoi. Durante questi delicati processi chimici e farmaceutici, è emersa l’esigenza critica di intercettare e trattare in modo sicuro le emissioni di Composti Organici Volatili (COV) generate dalle lavorazioni.
La sfida: gestire emissioni variabili, solventi clorurati e il rischio di corrosione acida
Il problema principale che l’azienda doveva affrontare non si limitava al semplice contenimento dei COV. Le emissioni catturate risultavano fortemente discontinue, con carichi inquinanti variabili e picchi elevati. L’elemento di maggiore criticità era però la composizione chimica dei gas: la miscela comprendeva metanolo, acetone, acetato di etile, isopropanolo, etanolo, tetraidrofurano (THF) e, soprattutto, solventi clorurati come il diclorometano (DCM).
Trattare termicamente i solventi clorurati rappresenta una notevole sfida ingegneristica: durante la combustione, infatti, questi composti generano acido cloridrico (HCl), una sostanza altamente corrosiva che può danneggiare gravemente le parti calde e le sezioni a valle dell’impianto.
L’azienda necessitava quindi di una soluzione non standard, capace di gestire una portata d’aria fino a 7.250 m³/h, operando ininterrottamente 24 ore su 24 per 49 settimane all’anno, garantendo il rigoroso rispetto dei severi limiti emissivi svizzeri (tra cui COV non clorurati <20 mg/Nm³ e DCM <2 mg/Nm³).
La soluzione: RTO elettrico speciale e sistema di depurazione multistadio
Un ossidatore termico tradizionale non sarebbe stato idoneo per far fronte alla complessità chimica e ai rischi di corrosione di questo progetto. È stato quindi progettato e fornito un impianto multistadio altamente personalizzato, composto dalle seguenti tecnologie integrate:
- Condensazione a bassa temperatura: Un primo stadio opera a -80°C per condensare e abbattere preventivamente la maggior parte del carico di solvente prima del trattamento termico.
- Ossidatore Termico Rigenerativo (RTO) Elettrico: Il cuore dell’impianto è un RTO speciale elettrificato. Questa scelta ha permesso di gestire il trattamento termico senza l’impiego di un bruciatore a gas tradizionale, offrendo un controllo ottimale in un ambiente produttivo delicato.
- Materiali anticorrosione: Per prevenire i danni causati dall’acido cloridrico, la camera di combustione e i componenti a contatto con i gas sono stati realizzati con leghe speciali, come l’acciaio inossidabile SS316L, e dotati di opportuno isolamento per prevenire la condensazione acida.
- Neutralizzazione ad umido: A valle dell’ossidatore, i fumi passano attraverso un sistema di raffreddamento rapido (quench) e uno scrubber alcalino, che si occupano di neutralizzare fisicamente l’acido cloridrico prima del rilascio in atmosfera.
Risultati: flessibilità operativa e piena conformità ambientale
L’approccio ingegneristico adottato ha permesso di superare con successo i limiti dei sistemi standard. Oggi, il cliente beneficia di un impianto flessibile e sicuro, capace di gestire le diverse combinazioni di solventi farmaceutici derivanti dai nuovi reparti.
Il sistema garantisce la totale conformità alle stringenti normative ambientali locali in materia di emissioni, tutelando sia gli operatori che l’ambiente. L’integrazione di un RTO elettrico con materiali anticorrosione e post-trattamento ad umido si è confermata la strategia vincente per risolvere in modo definitivo il problema dei solventi clorurati nel settore farmaceutico.
Domande Frequenti (FAQ): Tecnologie per il trattamento di solventi clorurati
Come gestire in modo sicuro e continuativo i solventi clorurati?
La gestione sicura dei solventi clorurati richiede un sistema integrato composto da tecnologie di ossidazione termica rigenerativa (RTO) e post-trattamento ad umido. Questo approccio ingegneristico permette di abbattere efficacemente i Composti Organici Volatili (COV) e, contestualmente, neutralizzare gli acidi inorganici generati durante la fase di combustione.
Come evitare i danni da corrosione causati dalla formazione di acido cloridrico (HCl) durante la combustione?
Per evitare la corrosione da acido cloridrico è strettamente necessario utilizzare materiali speciali e leghe resistenti nelle zone dell’impianto esposte agli acidi, come l’acciaio inossidabile SS316L. È inoltre fondamentale implementare un sistema di quench e uno scrubber alcalino a valle dell’ossidatore per neutralizzare fisicamente l’acidità prima dell’emissione in atmosfera.
Perché utilizzare un Ossidatore Termico Rigenerativo (RTO) elettrico?
Un Ossidatore Termico Rigenerativo (RTO) elettrico è una soluzione impiantistica che permette di gestire il trattamento termico delle emissioni senza richiedere l’impiego di un bruciatore a gas tradizionale. Questa tecnologia offre un controllo di processo ottimale ed è particolarmente indicata per garantire i massimi standard di sicurezza in ambienti produttivi delicati, come quelli farmaceutici.
Quali garanzie emissive precise sono previste a fine collaudo per assicurare la totale conformità ambientale locale?
Le garanzie emissive per il trattamento dei gas farmaceutici in questo progetto includono il mantenimento dei COV non clorurati al di sotto dei 20 mg/Nm³ e del tetraidrofurano (THF) sotto i 5 mg/Nm³. Per i composti più critici, il sistema assicura concentrazioni di diclorometano (DCM) inferiori a 2 mg/Nm³ e di acido cloridrico (HCl) sotto i 5 mg/Nm³.